Biến tần KDC cho máy dệt bao PP: đồng bộ, ít đứt chỉ
Trên máy dệt bao PP, chỉ cần một động cơ lệch nhịp là bao dệt bị thưa, dày không đều hoặc cuộn lệch mép. Biến tần KDC cho các động cơ chính, kéo chỉ, kéo bao và cuộn chạy theo cùng một nhịp. Máy khởi động êm, ít đứt chỉ, bao dệt đều và cuộn đẹp, nhờ đó năng suất tăng còn phế phẩm giảm rõ rệt.
1. Máy dệt bao PP hoạt động thế nào?
Máy dệt bao PP (thường là máy dệt tròn 4, 6 hoặc 8 thoi) dệt sợi PP dẹt thành ống vải liên tục. Ống vải được cuộn lại, sau đó tráng màng, in và cắt may thành bao. Bao PP được dùng rộng rãi cho phân bón, xi măng, hóa chất, gạo, thức ăn chăn nuôi, nông sản.
Một máy dệt tròn có 4 cụm truyền động chính:
| Cụm | Nhiệm vụ | Yêu cầu điều khiển |
|---|---|---|
| Động cơ chính | Quay đĩa thoi, đưa sợi ngang chạy vòng quanh khung | Khởi động êm, tốc độ ổn định, chỉnh được theo loại bao |
| Kéo chỉ (cấp sợi dọc) | Cấp sợi dọc từ giàn sợi vào khung dệt | Chạy theo tỉ lệ với động cơ chính |
| Kéo bao (kéo vải) | Kéo ống vải đã dệt lên, quyết định mật độ dệt | Tỉ lệ chính xác với động cơ chính |
| Cuộn bao | Cuốn ống vải thành cuộn | Giữ sức căng đều khi đường kính cuộn tăng |
Mật độ dệt (số sợi ngang trên 10 cm) phụ thuộc vào tỉ lệ tốc độ giữa động cơ chính và động cơ kéo bao. Giữ tỉ lệ này ổn định là chìa khóa để bao dệt đều.
2. Khó khăn khi máy chạy kiểu cũ
- Khởi động sao – tam giác gây sốc cơ khí: đứt chỉ ngay lúc chạy máy, mòn nhanh thoi, dây đai, puli, bạc đạn.
- Động cơ chính chỉ có một tốc độ: không tối ưu được cho nhiều loại sợi và loại bao khác nhau.
- Kéo chỉ, kéo bao chạy rời rạc: mỗi lần đổi mẫu phải chỉnh bằng bánh răng, puli hoặc chiết áp riêng từng động cơ. Rất mất thời gian và phụ thuộc tay nghề thợ.
- Cuộn bao chạy độc lập: cuộn lúc chùng lúc căng, lệch mép, cuộn không chặt. Khâu tráng và in phía sau bị lỗi theo.
- Lỗi lúc tăng/giảm tốc: các động cơ không cùng nhịp, đoạn vải lúc khởi động và lúc dừng bị thưa hoặc dày, phải cắt bỏ.
- Chi phí bảo trì cao, thời gian dừng máy nhiều.
3. Giải pháp: đồng bộ toàn máy bằng biến tần KDC
Cấu hình đề xuất cho một máy dệt tròn
| Động cơ | Biến tần KDC | Vai trò |
|---|---|---|
| Động cơ chính | KD800 (vector, tải nặng) | Biến tần chủ: nhận lệnh tốc độ, xuất tín hiệu tốc độ cho các biến tần còn lại |
| Kéo bao | KD300 / KD800 tùy công suất | Biến tần tớ: chạy theo tỉ lệ cài đặt, quyết định mật độ dệt |
| Kéo chỉ | KD300 | Biến tần tớ: cấp sợi dọc theo tỉ lệ |
| Cuộn bao | KD300 | Chạy theo tốc độ máy, kết hợp ly hợp ma sát hoặc cảm biến để giữ sức căng |
Nguyên lý đồng bộ
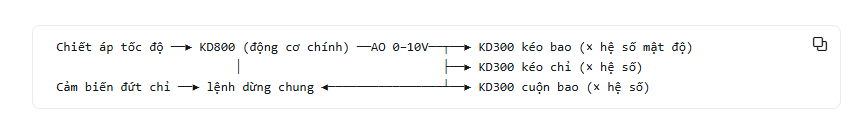
- Người vận hành chỉnh một chiết áp tốc độ tổng (hoặc chọn tốc độ cài sẵn) trên biến tần chủ KD800.
- Biến tần chủ xuất tín hiệu tần số qua ngõ ra analog AO (0–10 V) [kiểm tra] đến ngõ vào AI của các biến tần tớ.
- Mỗi biến tần tớ nhân tín hiệu này với hệ số tỉ lệ riêng. Đổi mật độ dệt chỉ cần sửa hệ số trên biến tần kéo bao, không phải thay bánh răng.
- Các biến tần dùng cùng thời gian tăng/giảm tốc, nên khi khởi động hoặc dừng, cả máy tăng/giảm tốc cùng nhịp. Đoạn vải đầu và cuối không bị lỗi.
- Lệnh chạy/dừng được nối chung. Khi có đứt sợi (tín hiệu từ cảm biến đứt chỉ), tất cả biến tần cùng dừng mềm
Phương án nâng cao: dùng PLC + HMI kết nối các biến tần KDC qua RS485 / Modbus RTU. Mỗi mẫu bao được lưu thành một công thức (tốc độ, mật độ, sức căng), đổi mẫu chỉ cần chọn trên màn hình. Phù hợp xưởng có nhiều máy, nhiều mẫu bao.
4. Vì sao biến tần KDC phù hợp với máy dệt bao?
- Khởi động mềm, đường cong S: giảm sốc cơ khí, giảm đứt chỉ khi chạy máy.
- Điều khiển vector (KD800): động cơ chính giữ tốc độ ổn định khi tải thoi thay đổi, mật độ dệt đều.
- Ngõ vào/ra analog và hệ số tỉ lệ: đồng bộ nhiều động cơ mà không cần PLC.
- Đa cấp tốc độ, JOG: chạy chậm khi nối sợi, xâu chỉ, chạy thử.
- Truyền thông RS485/Modbus: sẵn sàng kết nối PLC, HMI, giám sát sản lượng.
- Bảo vệ đầy đủ: quá dòng, quá tải, quá áp, thấp áp, mất pha, quá nhiệt.
- Dải công suất phù hợp: KD300 từ 0,75 kW cho động cơ phụ, KD800 cho động cơ chính.
Lưu ý lắp đặt: xưởng dệt bao nhiều bụi sợi PP. Đặt biến tần trong tủ có lưới lọc bụi và quạt hút, vệ sinh định kỳ để biến tần không quá nhiệt.
5. Lợi ích
| Lợi ích | Kết quả |
|---|---|
| Máy chạy đồng bộ | Các động cơ cùng nhịp cả lúc chạy đều, tăng tốc và dừng máy. |
| Giảm đứt chỉ | Khởi động êm, sức căng sợi ổn định. |
| Bao dệt đều, cuộn đẹp | Mật độ ổn định, cuộn chặt, thẳng mép, khâu tráng và in phía sau ít lỗi. |
| Đổi mẫu nhanh | Chỉnh hệ số trên biến tần thay vì thay bánh răng, puli. |
| Tăng năng suất | Chạy được tốc độ cao hơn, ít dừng máy. |
| Giảm bảo trì | Ít mòn thoi, dây đai, puli, bạc đạn. |
| Tiết kiệm điện | Động cơ chạy đúng tốc độ cần, không đóng cắt trực tiếp. |
| Vận hành đơn giản | Một chiết áp chỉnh tốc độ cả máy, ít phụ thuộc tay nghề thợ. |
6. Thông số cài đặt cơ bản (tham khảo)
Biến tần chủ – động cơ chính (KD800):
| Nhóm cài đặt | Giá trị gợi ý | Mã tham số |
|---|---|---|
| Chế độ điều khiển | Vector không cảm biến (SVC) | [P0.xx] |
| Nguồn tần số | Chiết áp / AI1 | [P0.xx] |
| Thời gian tăng / giảm tốc | 3–8 giây, đường cong S | [P0.xx] |
| Chức năng ngõ ra AO | Tần số chạy, 0–10 V | [P5.xx] |
Biến tần tớ – kéo bao, kéo chỉ, cuộn (KD300):
| Nhóm cài đặt | Giá trị gợi ý | Mã tham số |
|---|---|---|
| Nguồn tần số | AI (0–10 V từ biến tần chủ) | [P0.xx] |
| Hệ số tỉ lệ / độ lợi AI | Theo mật độ dệt yêu cầu | [P4.xx] |
| Thời gian tăng / giảm tốc | Bằng biến tần chủ | [P0.xx] |
| Nguồn lệnh chạy | Chân điều khiển, nối chung | [P0.xx] |
7. Câu hỏi thường gặp
Máy đang chạy sao – tam giác, cải tạo mất bao lâu? Thường 1 ngày cho một máy, gồm lắp biến tần vào tủ, đấu dây và cài đặt. Từ máy thứ hai trở đi chỉ cần chép bộ thông số.
Có cần PLC không? Không bắt buộc. Đồng bộ bằng tín hiệu analog giữa các biến tần KDC đã đủ cho phần lớn máy dệt tròn. PLC + HMI chỉ cần khi muốn lưu công thức nhiều mẫu bao hoặc giám sát sản lượng.
Đổi mật độ dệt thế nào? Chỉnh hệ số tỉ lệ trên biến tần kéo bao. Tăng hệ số thì kéo nhanh hơn, vải thưa hơn; giảm hệ số thì vải dày hơn. Không cần thay bánh răng.
Xưởng nhiều máy có được hỗ trợ giá không? Có. Xưởng có thể đăng ký làm đối tác kỹ thuật của KDC để nhận giá theo sản lượng và hàng dự phòng.